

تبدو مادة البولي بروبيلين المموهة بوزن 200 جم/م² وكأنها لباد كثيف. ليس لديها خيوط السداة ولا خيوط اللحمة. قوتها تأتي من آلاف الإبر الشائكة التي تسحب الألياف عبر المضرب حتى تتشابك. الإجابة المختصرة لكيفية تصنيع المنسوجات الأرضية غير المنسوجة هي كما يلي: يتم فتح الألياف الأساسية، ومزجها، وتقطيعها في شبكة، وتشابكها في خفاش، وربطها ميكانيكيًا أو حراريًا، ولفها في لفة. تعتمد المنسوجات الأرضية المثقوبة بالإبرة، وهي العمود الفقري للفصل والترشيح والصرف، بشكل أساسي على الترابط الميكانيكي.
هذا التمييز مهم في مرحلة الشراء. إذا حددت نسيجًا أرضيًا غير منسوجًا بالكتلة لكل وحدة مساحة فقط، فقد تفوت المتغيرات التي تحدد ما إذا كانت اللفة تعمل في الحقل: مزيج الألياف، وتساوي الويب، وكثافة الإبرة، وظروف ضبط الحرارة. يوضح مسار التصنيع لماذا يمكن أن تعمل اللفاتان اللتان تحملان نفس ملصق 200 جم/م² بشكل مختلف.
الجواب الأساسي: أربع مراحل، وليس نول النسيج
يتبع إنتاج الجيوتكستيل غير المنسوج أربع مراحل واسعة. يمكن تشغيل كل مرحلة كجهاز منفصل أو ربطها بخط متصل.
- تشكيل الويب: يتم فتح الألياف ومزجها وتمشيطها وتداخلها في عجينة موحدة.
- الترابط على شبكة الإنترنت: يتم إبر الخفاش أو ربطه بالحرارة أو ربطه كيميائيًا لقفل الألياف معًا.
- التشطيب: قد يكون القماش مُثبتًا بالحرارة، أو مُقوَّمًا، أو مشقوقًا، أو معالجًا سطحيًا.
- اللف والتفتيش: يتم جرح النسيج الأرضي النهائي واختباره وتعبئته.
يهيمن التثقيب بالإبرة على العديد من درجات التكسية الأرضية لأنه يخلق بنية سميكة مسامية ذات سماحية جيدة ومقاومة للثقب. العملية لا تنسج. إنه يتشابك.
المرحلة 1: فتح ومزج بالات الألياف
تبدأ معظم المنسوجات الأرضية المثقوبة بالإبرة بألياف البولي بروبيلين أو البوليستر الأساسية. تصل الألياف في بالات مضغوطة. تقوم أداة فتح البالات بتكسير البالات إلى خصلات. تقوم آلات الفتح بعد ذلك بفصل تلك الخصلات بحيث يمكن خلط الألياف بشكل متسق مع المواد المضافة أو الملونات أو الألياف المعاد تدويرها. المزج هو المكان الذي يتم فيه ضبط الوصفة. على سبيل المثال، يجب التحكم في المزيج البكر إلى المعاد تدويره بنسبة 70/30 من خلال الوزن، وليس عن طريق العين، وإلا ستختلف اللفة النهائية من حيث القوة وحجم المسام.
تعد الخلاطات ذات الدفعات الكبيرة شائعة في خطوط التكسية الأرضية لأنها تخفف من أخطاء الوزن الصغيرة. إذا انحرفت نسبة المزج، فقد تراها لاحقًا على شكل نقاط ضعف أو سمك غير متناسق أو فتحات ترشيح. المقال على كيف تعمل آلة مزج الألياف يشرح الجانب الميكانيكي بمزيد من التفاصيل.
الرطوبة مهمة أيضًا. يمكن للألياف الرطبة أن تصل إلى المزلق، بينما يمكن للألياف الجافة جدًا أن تولد الكهرباء الساكنة وتطير. عادةً ما يوازن المشغلون بين شدة الفتح وتلف الألياف: فالفتح القليل جدًا يؤدي إلى تكتلات، والكثير جدًا يؤدي إلى ألياف قصيرة وغبار.
المرحلة 2: التمشيط، والتداخل، وتوحيد الويب
يتم تغذية المزيج المفتوح إلى آلة تمشيط. يفتح سلك التمشيط الخصلات إلى ألياف فردية، ويحاذيها إلى حد ما في اتجاه الماكينة، ويشكل شبكة رقيقة. في هذه المرحلة، يكون الويب حساسًا. ثم يقوم جهاز اللف المتقاطع بطي الويب ذهابًا وإيابًا على ناقل لبناء مضرب أكثر سمكًا. يحدد عدد الطيات وسرعة التسليم ونسبة المسودة وزن الضرب وعرضه.
هذا هو المكان الذي يتم فيه بالفعل تكوين الكتلة لكل وحدة مساحة. إذا اختلفت تغذية البطاقة، فلن يتمكن المتداخل من تصحيحها. إذا كان شد الحزام المتقاطع غير متساوٍ، فقد يكون المضرب أثقل على حافة واحدة. يسمح الهدف بوزن 200 جم/م² بتفاوت ±5% بتأرجح قدره 10 جم/م² عبر اللفة؛ قد تتطلب المشاريع الأكثر صرامة ±2% إلى ±3%. غالبًا ما يكون هذا الاختلاف واضحًا في أداء الترشيح وقوة التماس.
نطاقات التطبيق التوضيحية. تعتمد المواصفات النهائية على نوع الألياف وكثافة الإبرة وتصميم المشروع.
المرحلة 3: التثقيب بالإبرة: كيف يكتسب القماش قوته
يدخل المضرب إلى آلة تثقيب الإبرة. يتم تثبيت الآلاف من الإبر الشائكة على ألواح الإبرة. عندما تتحرك الألواح لأعلى ولأسفل، تخترق الإبر الخفاش وتحمل الأشواك خصلًا من الألياف من السطح العلوي إلى الأسفل، والعكس صحيح. والنتيجة هي تشابك ألياف ثلاثي الأبعاد بدلاً من بنية منسوجة. هذه هي الخطوة التي تمنح النسيج غير المنسوج قوة الشد، ومقاومة الثقب، وثبات الأبعاد.
تتضمن الإعدادات الرئيسية مقياس الإبرة، وشكل الشريط، وعمق الاختراق، وكثافة الإبرة، والسكتات الدماغية في الدقيقة. التعديل الشائع هو كثافة الإبرة: عدد قليل جدًا من اللكمات يترك نسيجًا فضفاضًا وغامضًا ذو قوة منخفضة؛ يمكن أن يؤدي عدد كبير جدًا من اللكمات إلى إتلاف الألياف وإنشاء ثقوب وتقليل الاستطالة. بالنسبة لدرجة معينة من النسيج الأرضي، عادةً ما يتم تعيين نمط الإبرة وسرعة الخط من عينة اجتازت اختبارات الشد، والثقب، والنفاذية.
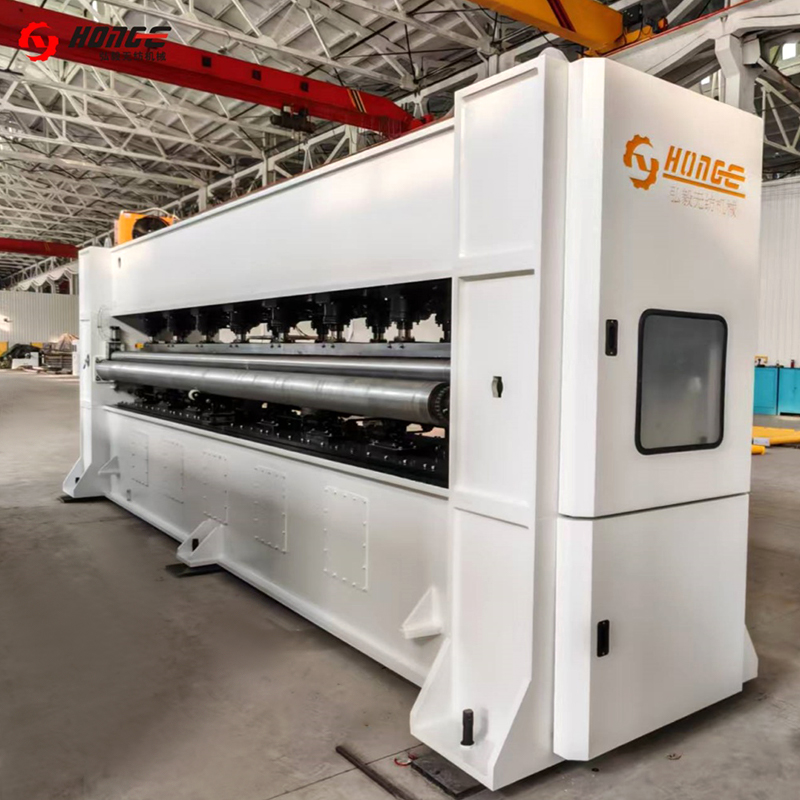 آلة التثقيب بالإبرة HYZC يتم استخدام هذه الآلة غير المنسوجة لتقوية وتشطيب سطح الأقمشة غير المنسوجة. يمكننا إنتاج مجموعة كاملة من الأنوال الإبرية لتلبية المتطلبات... عرض المنتج →
يؤثر ثقب الإبرة أيضًا على حجم المسام. كلما زاد تشابك الألياف، كلما أصبح حجم الفتحة الظاهري أصغر، على الرغم من أن دقة الألياف ووزن الضرب لا يزالان مهيمنين. هذا هو السبب في أن اثنين من مواد التكسية الأرضية ذات الإبر التي تحتوي على نفس البوليمر يمكن أن يكون لهما سلوك ترشيح مختلف.
المرحلة 4: التشطيب وإعداد الحرارة واللف
بعد الوخز بالإبر، قد يمر القماش عبر فرن أو تقويم حراري. يمكن لإعداد الحرارة تثبيت الأبعاد وتقليل الانكماش وتعديل نعومة السطح. بالنسبة للمنسوجات الأرضية المستخدمة في التطبيقات المكشوفة، تتم عادةً إضافة مثبتات الأشعة فوق البنفسجية في مرحلة الألياف أو المزج بدلاً من رشها لاحقًا. يتبع ذلك قطع وتشذيب الحواف، ثم يتم لف القماش على شكل لفات مع التحكم في الشد.
يبدو اللف بسيطًا، لكنه يخلق مخاطر الجودة الخاصة به. إذا كان التوتر منخفضًا جدًا، يمكن أن تتداخل اللفة أثناء النقل. إذا كان التوتر مرتفعًا جدًا، فقد يتمدد القماش ويفقد استطالته المحددة. يجب الاتفاق على قطر اللفة والحجم الأساسي وطريقة الربط قبل الشحن، خاصة بالنسبة للمشاريع التي تتطلب التثبيت المستمر.
متغيرات الجودة التي تغير الجيوتكستيل النهائي
يربط الجدول أدناه كل مرحلة إنتاج بالمتغير الذي يقرر غالبًا ما إذا كانت اللفة النهائية تلبي المواصفات.
| المرحلة | السيطرة الرئيسية | هدف نموذجي | خطر إذا تم تجاهله |
|---|---|---|---|
| فتح الألياف ومزجها | نسبة المزج، درجة الافتتاح، الرطوبة | ±1% إلى ±2% بالوزن للخلطات الحرجة | قوة متغيرة، اللون، وحجم المسام |
| تمشيط | تكافؤ الويب، اتجاه الألياف | ±3% إلى ±5% اختلاف الكتلة | بقع رقيقة وفتحات الترشيح |
| اللف المتقاطع | وزن الضربة، العرض، عدد الطيات | ±2% إلى ±3% كتلة لكل وحدة مساحة | حواف ثقيلة ولفائف غير متساوية |
| اللكم بالإبرة | كثافة الإبرة، العمق، نوع الإبرة | خاص بالتطبيق؛ تأكيد بواسطة العينة | انخفاض قوة الشد أو تلف الألياف |
| إعداد الحرارة واللف | درجة الحرارة، التوتر، قطر اللفة | ±2 درجة مئوية و±2% توتر عند تحديد ذلك | لفات الانكماش أو التمدد أو التلسكوب |
كيف تتوسع العملية من العينة إلى خط الإنتاج
يمكن إجراء عينة معملية على بطاقة صغيرة ووحدة ثقب الإبرة، لكن الإنتاج يتطلب سرعات وشدًا متطابقين عبر الخط. يجب ضبط حجم مراحل الفتح والمزج والتمشيط واللف المتقاطع وتثقيب الإبرة بحيث تتمكن البطاقة من تغذية آلة اللف المتقاطع دون تجويعها ويمكن أن يعمل نول الإبرة بالكثافة المطلوبة دون التحميل الزائد على الألياف.
وهنا يصبح اختيار المعدات سؤالاً يتعلق بالعملية، وليس مجرد سؤال حول الآلة. قد يحتاج نسيج جيوتكستيل بترشيح 200 جم/م2 إلى شبكة أكثر إحكامًا من لباد التعزيز الذي تبلغ سعته 500 جم/م2. يحتاج الخط الذي يعمل في كلا الصفين إلى نسب مسودة قابلة للتعديل، وأنماط لوحة الإبرة، وشد اللف. لقد قامت شركة Changshu Hongyi للآلات غير المنسوجة بتزويد معدات إنتاج الأقمشة غير المنسوجة لأكثر من 20 عامًا، بما في ذلك آلات الفتح والمزج، وآلات التمشيط، والآلات المتقاطعة، وآلات تثقيب الإبرة، وخطوط اللباد المثقوب بالإبرة الكاملة والتكسية الأرضية. يمكنك مراجعة أوسع معدات الإنتاج غير المنسوجة النطاق إذا كنت تقارن الأجهزة الفردية بخط كامل.
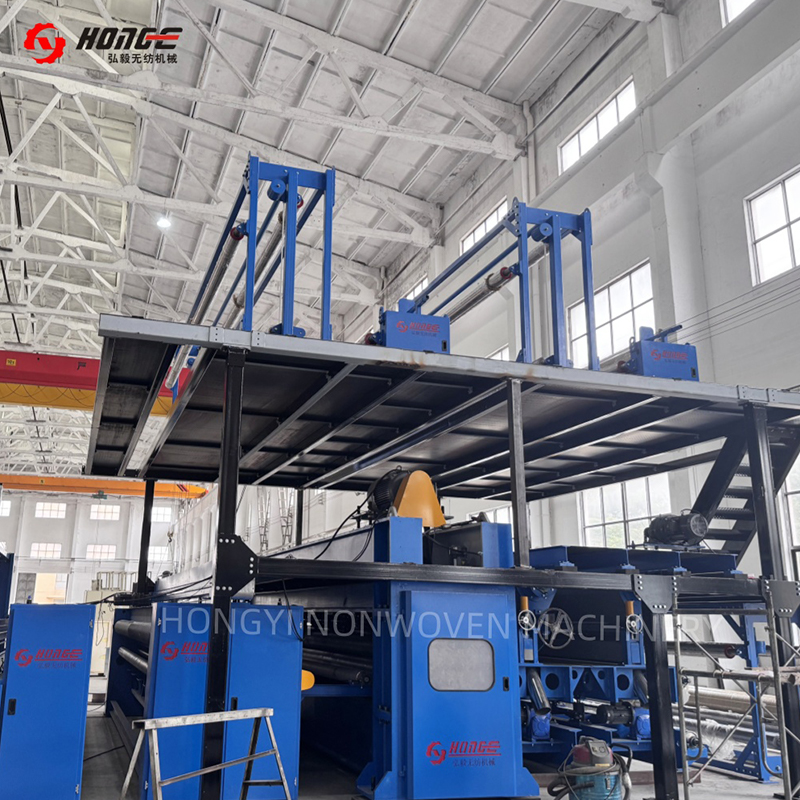 خط إنتاج اللباد بإبرة HYL يتم استخدام خط إنتاج اللباد الإبري لتصنيع الأقمشة غير المنسوجة المتينة ومتعددة الاستخدامات لتطبيقات في السيارات، والترشيح، والمنسوجات الأرضية، والمواد العازلة... عرض المنتج →
الأسئلة الشائعة: كيف يتم تصنيع الجيوتكستيل غير المنسوج
هل الجيوتكستيل غير المنسوج مصنوع من البلاستيك المعاد تدويره؟
نعم. يمكن استخدام مادة البولي بروبيلين والبوليستر المعاد تدويرهما، ولكن يجب أن تكون المدخلات مرتبة ومتسقة. يمكن أن يؤدي التباين في تدفق الذوبان أو طول الألياف إلى تغيير سلوك الإبرة والقوة النهائية.
ما هو الفرق بين الجيوتكستيل المثقوب بالإبرة والمترابط بالحرارة؟
يتم ربط النسيج الأرضي المثقوب بالإبرة عن طريق التشابك الميكانيكي، لذلك عادة ما يكون أكثر سمكًا وأكثر مسامية. يستخدم النسيج الأرضي المرتبط بالحرارة الاندماج الحراري، والذي يمكن أن ينتج نسيجًا أرق وأقوى مع خصائص ترشيح مختلفة.
كم عدد الإبر التي تستخدمها آلة تثقيب الإبرة؟
يمكن للوحة الإبرة أن تحتوي على آلاف الإبر. الرقم المهم ليس العدد الإجمالي وحده، بل كثافة الإبرة لكل وحدة مساحة، وعمق الاختراق، وعدد الضربات في الدقيقة.
هل يمكن لنفس الخط إنتاج أوزان جيوتكستيل مختلفة؟
نعم. يقوم المشغلون بتغيير معدل تغذية الألياف وعدد الطيات المتقاطعة وكثافة الإبرة وسرعة الخط. يجب التحقق من صحة كل تغيير من خلال اختبارات الكتلة لكل وحدة مساحة والشد والثقب والنفاذية.
تتلخص كيفية تصنيع المنسوجات الأرضية غير المنسوجة في مبدأ واحد: تكوين شبكة ألياف موحدة، ثم ربطها لتصبح نسيجًا مستقرًا. يحدد اختيار الألياف خط الأساس الكيميائي والأشعة فوق البنفسجية. يقوم التمشيط واللف المتقاطع بتعيين الوزن والتساوي. اللكم بالإبرة يحدد القوة وبنية المسام. التشطيب واللف يحميان تلك الخصائص من خلال التثبيت. إذا كنت تحدد خط تكسية أرضية، قم بمقارنة نافذة العملية في كل مرحلة، وليس فقط لوحة اسم الآلة.


